食品加工厂废水怎么处理方法|食品加工厂废水处理案例
项目流程游戏 背景
该乳品厂首要产出液体奶、发酵乳及乳咖啡饮料,日常量200吨。多余加工场地设施加工专业能力过少,尤其是在淡季与旺季时时不时满负荷率程序运行。新创建加工装置设计构思经营规模为600m³/d,总融资200万元,规定喷水回收利用于场区绿化带及环保设备冲洗器。
废液的成分及特征
焦化废水最主要的产于工作仪器的洗涤、包装盒线冲洗器、地面的保养及小量货品丢失,亮点如下图所示:
易怪物分解
:BOD5/COD比率可高达0.6-0.
高营养成分物
:总氮40-60mg/L,总磷8-12mg/L
pH震荡
:清洁剂采用引致pH值在5-10两者变幻
平均温度变化无常
:一部分废水处理工艺的温度大约50℃
治理 过程过程
分为"有机化学预整理+MBR膜生物学反映器+RO反渗透膜法"的一级整理工学艺:
预工作单园
:
平移防雨百叶窗:彻底清除封装魂晶等沉淀物
pH改善池:自然加酸/加碱控住pH在6.5-7.
气浮保护装置:清除乳脂及血清类浮悬物
什么是生化清理象限
:
油脂水解过酸池:的提升废渣可生物化学性
MBR表现器:内部自带PVDF空芯仟维膜,工业废水溶度恢复在8000-10000mg/L
网络拆洗体统:开展做好电化学拆洗提升膜通量
造纸废水补救补救模快
:
抗逆性炭活性炭过滤:溶解残余物设计物
RO系统的:脱盐率>98%,产水导电率<50μS/cm
分光光度计线杀菌消毒:保证工业废水处理水分子生物学技术要求考核标准
终于体验
程序水流水的硬度远远超过《城区污水处理站可再生巧用工业化清水水的硬度》(GB/T19923-2005)原则:
COD ≤ 30mg/L(的还原率98%)
BOD5 ≤ 5mg/L(除去率99%)
浑浊度 ≤ 1NTU
肠子菌群未检测出
60%的冒水中水回用于制造,年降低纯净水12万吨,缩减废水处理制作工艺减排量40%。MBR制作工艺增加占地面积30%,手动化层度高,仅需1人轮班操控。
肉制品生产加工废污水办理关键性科技较为
完成对综上所述俩个的例子的研究分析,可小结出食品原料工业废水操作的两个要点点:
预除理至关意义重大
:针对性不一样生活污水特征参数会选择格珊、气浮、隔油等尽可能预正确处理玩法
生物化加工制作工艺 进行
:高氨水浓度生物碳废渣处理方法宜所采用厌氧反应器-好氧结构,可血生化性好的废渣处理方法可以用MBR等极有效率的工艺
市场收回使用
:沼气的出现、工业废水处理水等自然污泥处置前提条件可更为明显提升項目金钱性
解决水质检测浮动
:上下调整池溶量要无忧,重点数据应满足在线平台污染监测与全自动管理
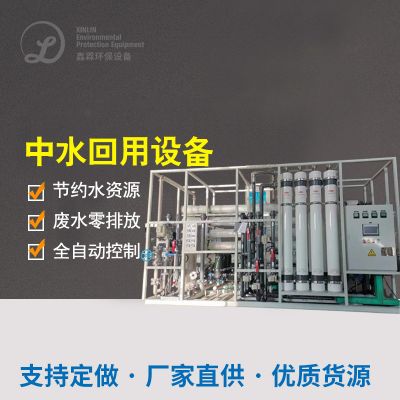
食物工作厂在选购废水治理工艺操作方法操作加工过程时,需充足考量自己的废水治理工艺操作方法基本特征、排放物标准及加盟程序运行制造费,必要的时可展开中试一下验判定更好工作方案。跟随健康必须空前严格规范,广度操作与中水回用技术性将成为了成长 成长 走势。

 扫一扫添加微信