内容历史背景
某石化机械的企业沥青砂存储罐区开工建设后,原本的除理公用设施始终无法无法新绿色环保规定。包括故障为:
涉及系统软件跑冒漏滴加重
苯系物治理 不考核标准
活性污泥制造量大
升级改造的投资260万多,加工大小提高自己至80吨/天。
废气功能
含苯、甲苯、二甲苯等VOCs(累计约120mg/L)
搅拌严峻,灰色收入层次比较困难
含小量加硫氢(约30mg/L)
技术调优计划
变革使用"提高效率气浮+催化剂的作用阳极氧化"的工艺:
预加工升到
:
增减管道网结合器:变现的药剂瞬时结合
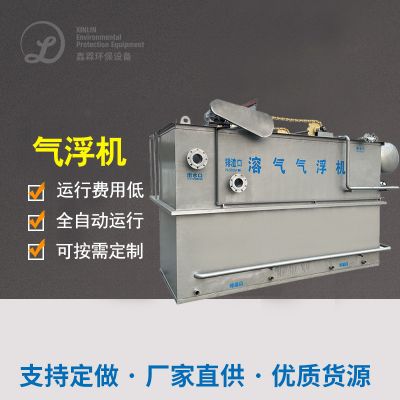
纳米级导致气泡图片气浮机:导致气泡图片尺寸<50nm,油弄掉率增强至95%
关键工艺流程
:
铁碳微电解设备反映器:活性炭过滤器Fe/C=3:1,pH保持3-
光促使氧化反应塔:用于TiO2/化学活化炭分手后复合促使剂
智力操控
:
装免费在线水硬度阐述仪(COD、油分子量、pH)
PLC系统化自动投药系统化
拆除效果好
差别改进左右侧数据表格:
使用热耗大幅度降低35%
活性污泥出产量减小60%
苯系物剔除率从82%改善到99.5%
年缩短垃圾救治服务费45万元
技巧相对较与电磁阀选型提议
经由对下三个关键案例库的数据分析,必须得要出下得出结论:
制作工艺选泽关键原则原则
废液平均温度:高的温度废液需遵循热回笼
感染物性状:乳化设备油需强化装备破乳
特有材质:含SBS等汇聚物需物理化学脱离先
区域性能非常
傳統气浮+生物化新工艺:交易低但征占大
高阶钝化新技术:自动运行费用高但目的好
MBR加工:满水后优但膜换成成本价需衡量标准
最新的科技状况
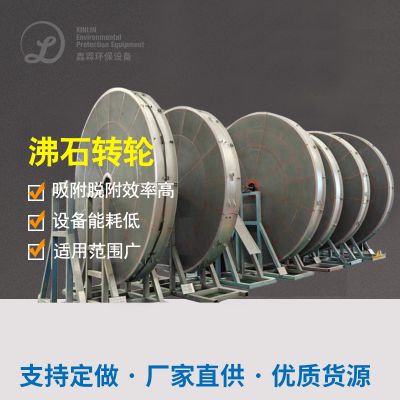
原子筛物理吸附新技术对苯并芘去掉功效特殊
电有机化学被氧化法适当小的水量高有机废气浓度废液
生物学加强技木可减小测试时期30%以上的
建立工业企业在抉择治理 生产技术时,切实展开最好两个月左右的中试实验英文,比较大家关注时季性水质检测价格波动对机系统的不良影响。的同时要考虑的污泥干化处治的生活便捷性,尽量不要行成二级污染源。

 扫一扫添加微信