CNC数控机床加工废气处理方法|CNC加工车间油雾废气处理案例
CNC机床车间油雾废气介绍
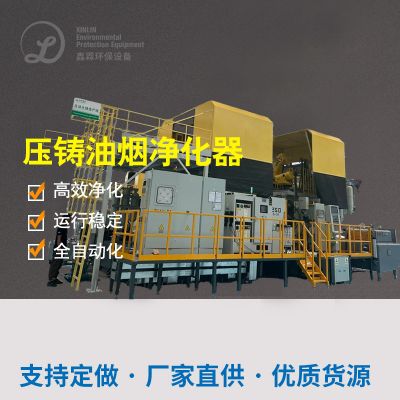
CNC铣床喷涂车间油雾烟粉尘最主要的生成于五金制作加工步骤中,由磨削液吸雾、系统化润滑系统化及液压多路阀系统化漏泄等影响因素生成。其特质分为顆粒粒级小(微米换算级)、黏性大、含多样化巧妙物(如VOCs、多环芳烃)和五金颗粒,还具有害处我们身体建康、污染源环境、加速度系统化老化试验等安全风险。
CNC机床车间油雾废气来源与成分
-
来源
- 切削加工:高速切削时,切削液在刀具与工件撞击下雾化成油滴,高温蒸发形成油雾。
- 润滑系统泄漏:机床轴承、导轨等部位的润滑油在高温下挥发。
- 液压系统与清洗环节:液压油泄漏或清洗剂挥发产生油雾。
-
成分
- 矿物油:切削液基础成分,占比最大246。
- VOCs:切削液中有机添加剂(如甲醛、苯系物)挥发产生。
- 金属微粒:加工过程中产生的铝、铁等金属碎屑。
- 有毒物质:高温裂解产生的丙烯醛、苯并芘等。
CNC机床车间油雾废气处理案例
案例一:某汽车零部件加工车间(20台CNC机床)
工况特点:油雾浓度峰值达50 mg/m³,年切削液消耗超80吨,需实现油雾排放≤10 mg/m³并回收切削液。
处理工艺:
- 收集系统:密闭集气罩+管道捕集油雾,避免扩散。
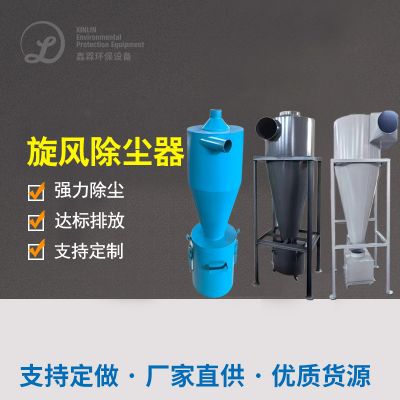
- 预处理:旋风分离器去除大颗粒油滴(去除率≥80%)。
- 核心净化:
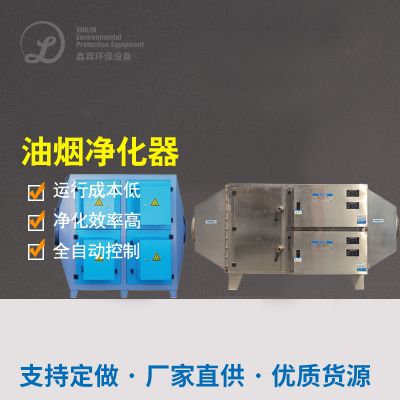
- 静电吸附:高压电场电离油雾颗粒(0.1-5μm),吸附效率≥95%。
- 冷凝回收:低温液化油雾,年回收切削液22吨,回收率70%以上。
- 后处理:活性炭吸附塔去除残留VOCs,排放浓度≤8 mg/m³。
成效:
- 油雾去除率98.2%,年回收切削液价值18万元,投资回报期仅1.5年。
- 通过环保验收,规避20万元/年罚款风险,车间空气质量显著改善。
案例二:上海某CNC车间(汽车零部件加工)
工况特点:高浓度油雾连续排放,设备故障频发(油雾腐蚀电路)。
处理工艺:
- 机械过滤:滤网拦截5μm以上油滴。
- 离心净化:旋转分离器去除乳化液液滴,减少后续负荷。
- 静电除油:高效捕集微小颗粒(去除率>90%)。
- 冷凝回收:回收液化油品,用于润滑系统回用。
成效:
- 油雾排放降低90%,设备故障率下降50%,维护成本减少。
- 年节省切削液成本12万元,实现资源循环利用。
总结与技术要点
- 组合工艺优先:静电吸附(高效去细颗粒)+冷凝回收(资源化)是主流方案,适用于高浓度油雾。
- 经济性考量:设备投资回报期通常<2年(如案例一),回收切削液可抵消运行成本25。
- 合规排放:处理后需满足《大气污染物综合排放标准》(GB 16297-1996),部分区域需≤10 mg/m³。
进行科学课来设计加工工作流程,CNC油雾有机废气可流量转化为资源量利用与干净及格的三重高效益。

 扫一扫添加微信